一、引言
在锂电池切叠一体化工艺中,极片缺陷检测的精度与稳定性直接决定电芯的安全性与良率。然而,切叠设备内部空间极为有限,传统检测方案在安装空间、成像质量、软件算法等方面面临多重挑战。针对切叠一体机场景,INSNEX苏映视推出微距检测系统方案,以六大技术优势,助力客户实现检测系统的空间集约化、成像标准化与算法智能化升级。
二、客户痛点与挑战
- 视觉检测单元占用设备空间较大
新设备需专门为视觉检测单元规划空间;旧机台改造空间有限,改造难度高,且停机改造周期长。此外,新旧设备的视觉方案难以统一,增加了维护成本。 - 成像均匀度差
图像明暗变化受多种因素影响,包括极片边缘大波浪、极片四角翘起、极片支撑面不平整,以及线扫镜头边缘暗角等问题,导致成像质量不稳定。 - 软件寻边错误
掉粉现象干扰图像边缘识别;极片灰度与运输皮带灰度接近,导致抓边错误频发。
三、解决方案
苏映视微距检测系统针对上述痛点,提供六大技术突破:
1.安装空间占用小
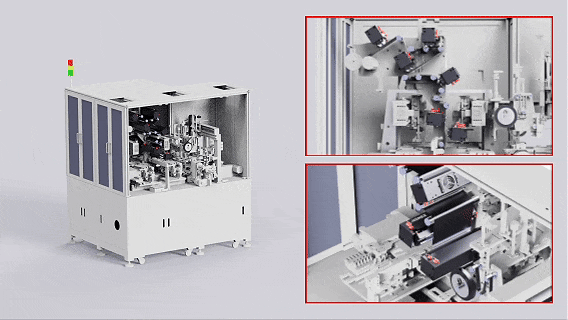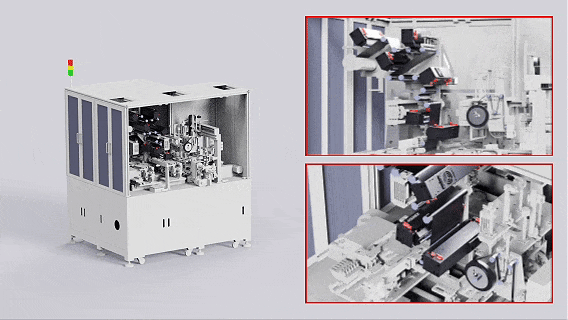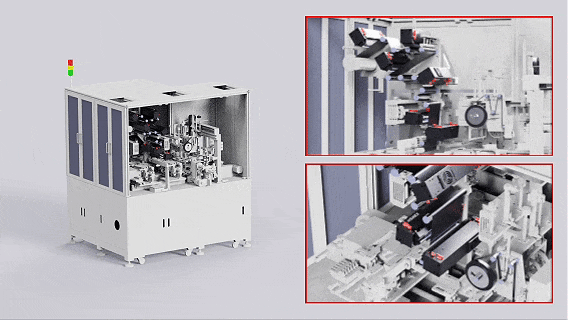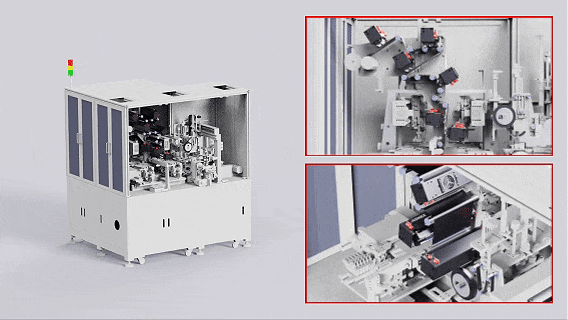
微距相机系统空间占用率减少80%以上,助力客户设备小型化。
传统线扫方案:相机工作距离需大于400mm,安装空间需大于700mm;需额外增加多只辊轮(5-10个)将料带引出检测;
苏映视微距相机方案:相机工作距离仅需15mm,Z向安装总空间仅需130mm。
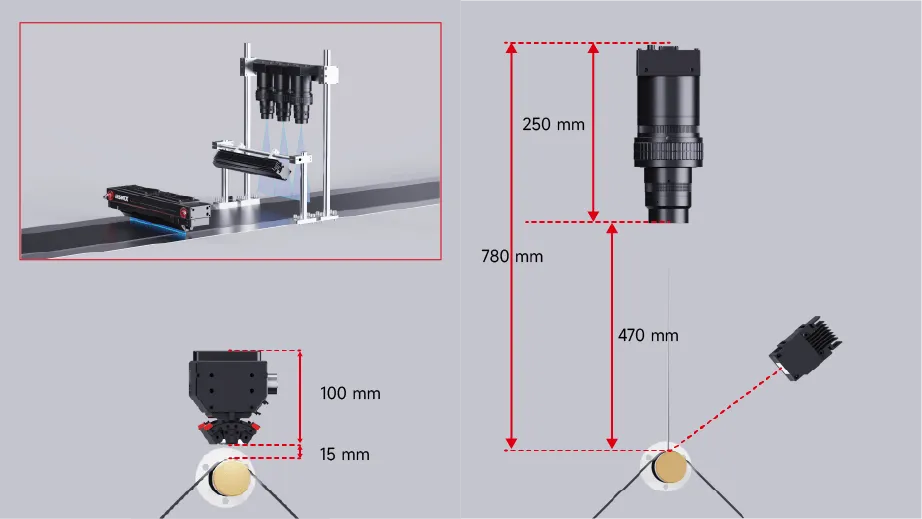
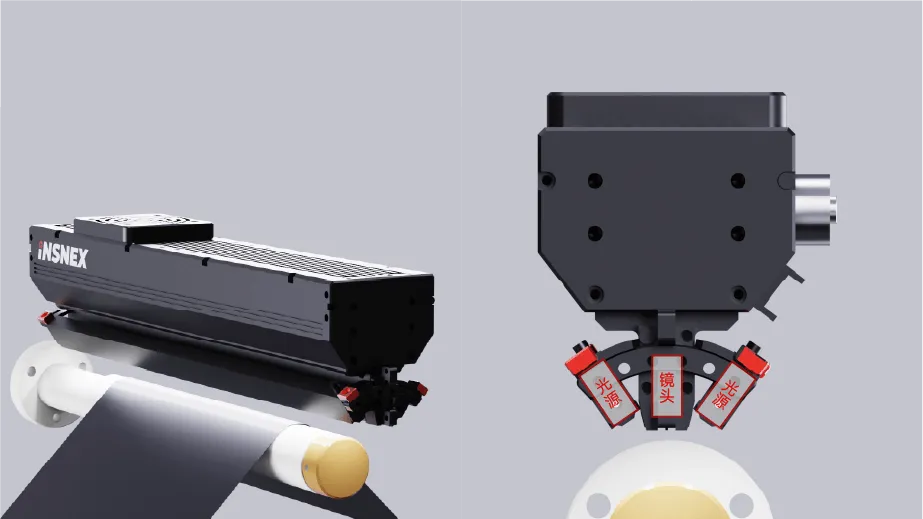
2.相机镜头光源All-in-One一体化设计
微距相机系统硬件标准化程度远高于线扫相机系统,助力客户实现:机构设计标准化、简易化,节省一半以上的设计及沟通确认时间和费用;一体化设计,新设备和旧设备都便于后期维护。
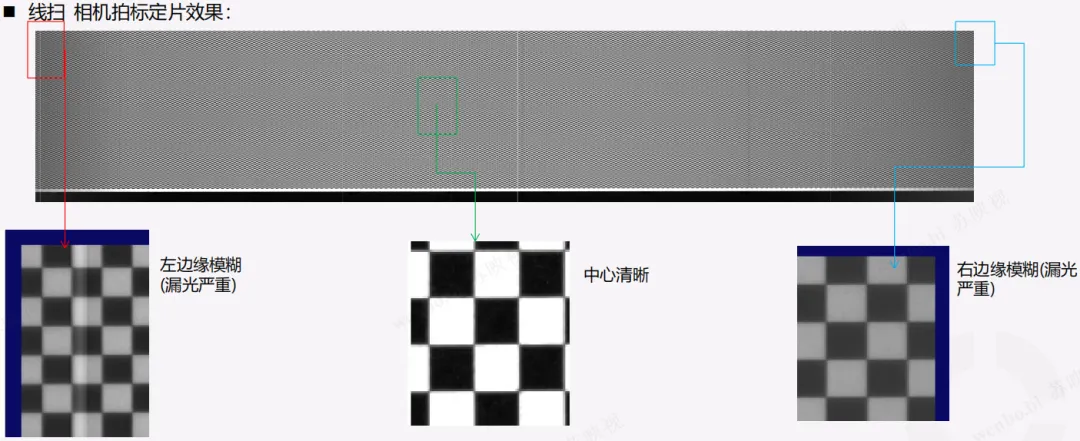
3.成像均匀度高微距相机系统对物料的兼容性更强,图像一致性好,物料兼容性高。
暗角:线扫相机系统存在中间亮、两侧暗的问题;微距相机系统无暗角,中间与两侧亮度一致;
畸变:线扫相机系统存在径向畸变和离心畸变;微距相机系统无畸变,采用1:1远心成像;
边缘图像:线扫相机系统中间清晰、两侧模糊;微距相机系统无边缘失真,全视野清晰。
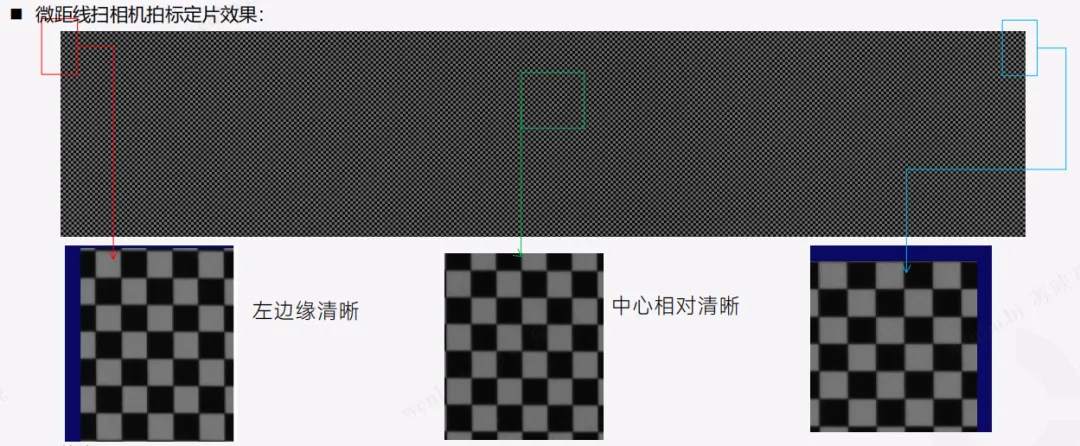
4.基础算法能力优
微距相机系统降低95%以上因抓边错误引起的过杀:针对传统方案寻边错误率高(极片掉粉颗粒与边缘接触,导致误判)的问题,苏映视推出LineMax智能寻边工具:通过边缘点距离和梯度向量角度,丢弃与预期线段不符的外点;与FindLine普通抓边工具相比鲁棒性更强,能有效避免噪点对线段拟合结果的干扰。
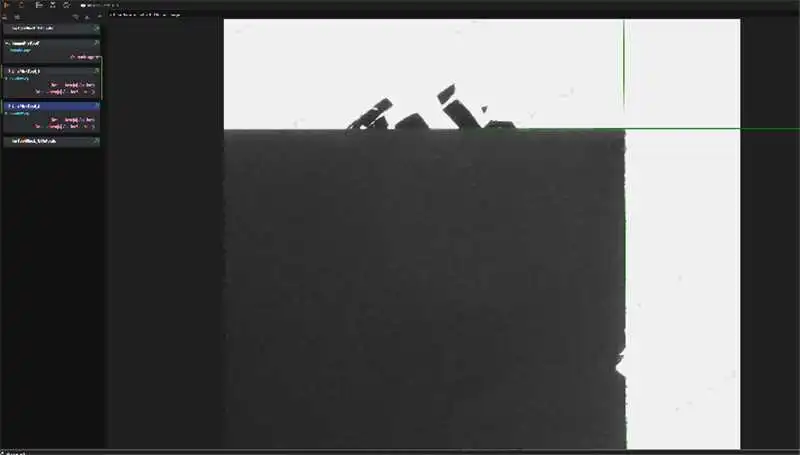
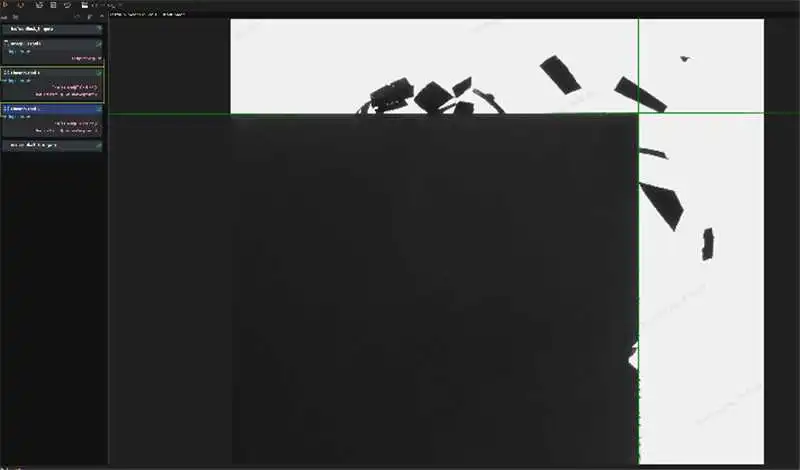
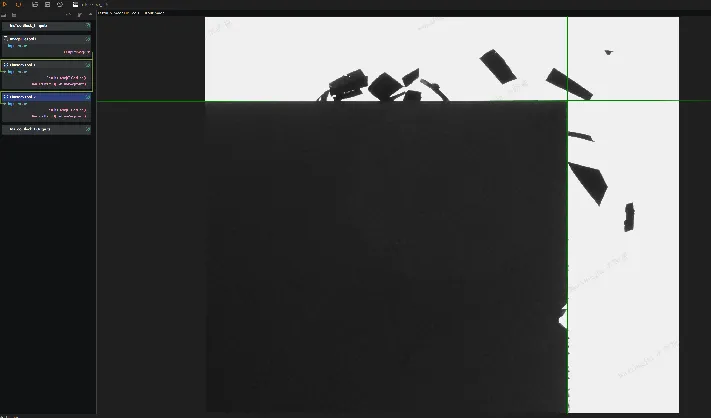
5.AI算法能力优,可自主持续迭代
微距相机系统配备数万NG图片组成的缺陷样本数据库,保障检测准确性;搭载自研深度学习软件,高效完成AI样本迭代、推理。客户可自主迭代新增缺陷模型,AI标注训练软件面向操作员开发,上手门槛低。
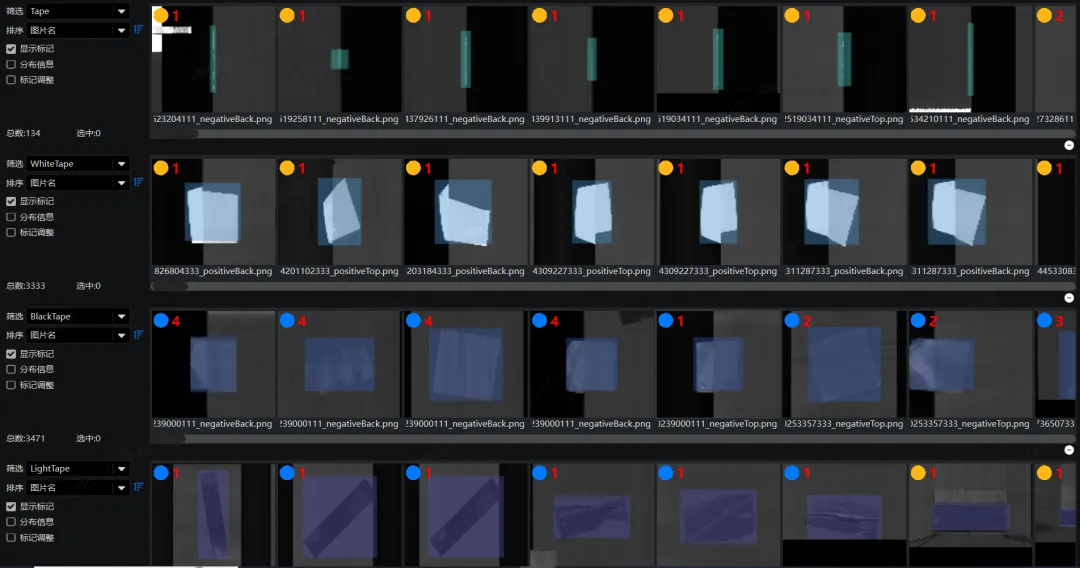
6.检测结果检索和统计便利
内置检测数据浏览器,可快速定位查看检测结果,实现缺陷图像、数据、位置等信息联动显示,检测数据查看、统计直观便捷。
四、客户收益
导入苏映视微距检测系统后,客户在切叠一体机环节实现以下提升:
1.空间占用减少80%以上
微距相机工作距离仅15mm,Z向安装空间仅需130mm,无需额外辊轮引带,大幅降低设备改造难度。
2.机构设计时间及费用节省过半
All-in-One一体化设计提升硬件标准化程度,设计及沟通确认时间和费用减少50%以上。
3.图像一致性与物料兼容性显著提升
无暗角、无畸变、无边缘失真,对极片轻微起伏、波浪、翘边具有良好兼容性。
4.抓边错误过杀率降低95%以上
LineMax智能寻边工具有效排除粉尘颗粒干扰,显著降低误判。
5.AI算法可自主迭代
客户可基于数万级缺陷样本库,自主训练新增缺陷模型,操作门槛低。
6.检测结果检索统计直观便捷
检测数据浏览器支持缺陷图像、数据、位置联动显示,便于快速定位和质量分析。
五、客户评价
“切叠一体机内部空间本来就很紧张,传统方案根本塞不进去。苏映视的微距相机体积小、安装灵活,不需要大改设备结构就能上线。实际运行下来,抓边过杀率明显下降,而且我们能自己训练新增缺陷模型,不用每次都找原厂,非常方便。”
——某锂电头部企业切叠工艺负责人